Redwood Materials внедрява изкуствен интелект и компютърно зрение за индустриално сортиране на батерии с над 98% точност
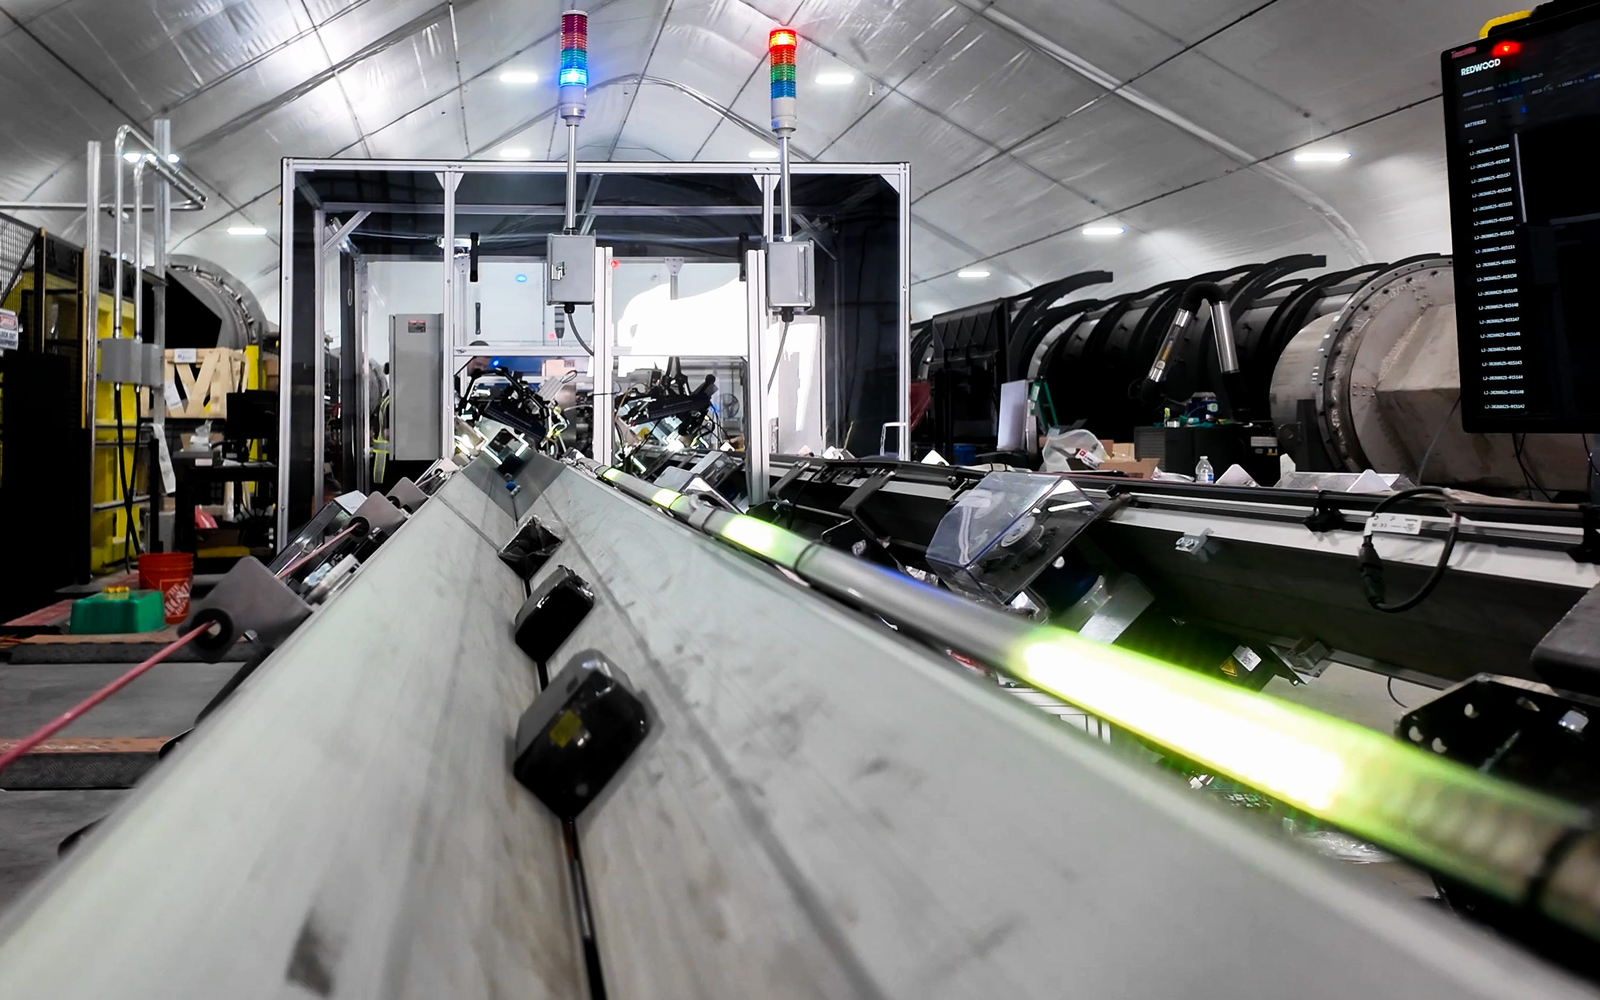
Източник: Redwood Materials / Business Insider — Индустриалната поточна линия на Redwood Materials за автоматизирано разпознаване и сортиране на излезли от употреба батерии с компютърно зрение
Според репортаж на Business Insider [1] и официална инженерна публикация на компанията [2] американският лидер в рециклирането на батерии Redwood Materials, основан от съоснователя на Tesla Джей Би Страубел, е разработил и пуснал в реална експлоатация автоматизирана линия с изкуствен интелект и компютърно зрение за сортиране на излезли от употреба батерии. Системата идентифицира химичния състав и форм-фактора на разнообразни батерийни клетки с точност от над 98% при индустриален капацитет от няколко метрични тона на час [1, 2].
Изградена само за няколко месеца от мултидисциплинарен инженерен екип, поточната линия решава едно от най-тежките тесни места в кръговата икономика за електрически превозни средства — прецизното разделяне на огромни обеми смесени литиево-йонни батерии преди тяхната термична и металургична преработка за извличане на критични метали като литий, никел и кобалт [1, 2].
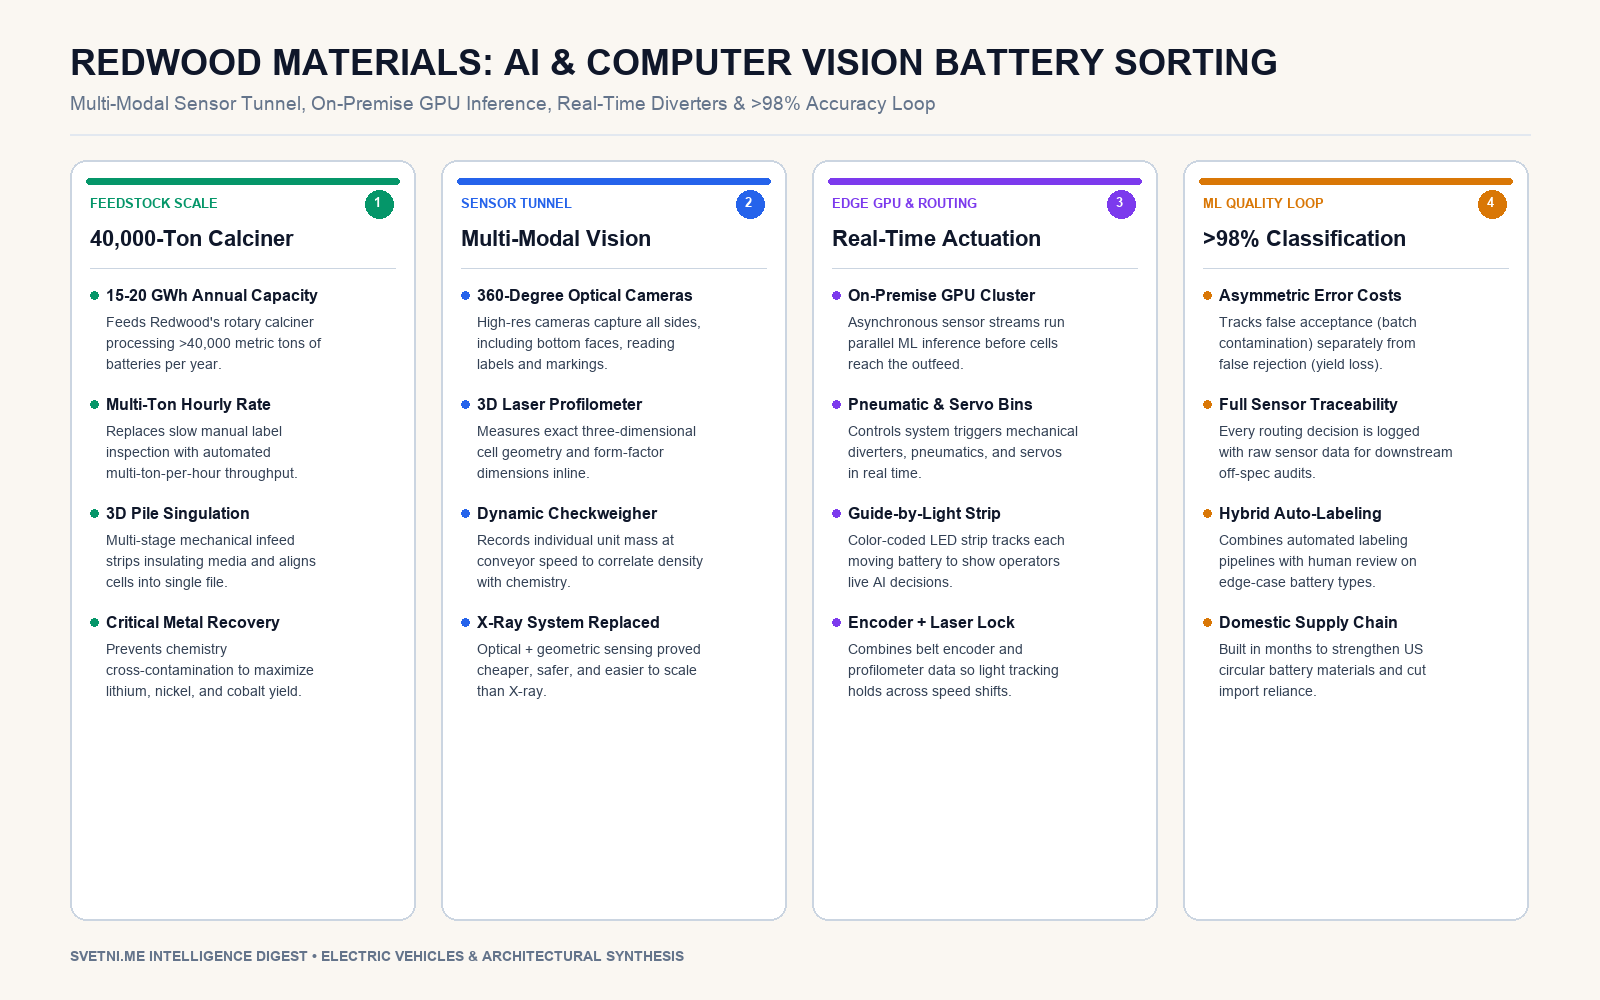
Инфографика: Ключови стълбове и анализ
Защо сортирането е критично за ротационния калцинатор от 40 000 тона годишно
Исторически индустриалното сортиране на батерии се е извършвало ръчно — оператор взима всяка батерия, прочита етикета ѝ и преценява нейния тип. Този метод обаче е неприложим при мащабите на национална верига за доставки, обработваща десетки хиляди метрични тонове суровина годишно [2].
Автоматизираната линия на Redwood Materials захранва директно ротационния калцинатор (rotary calciner) на компанията, който приема като входяща суровина активни батерийни клетки, батерии от потребителска електроника и модули от електромобили. Съоръжението е проектирано да преработва над 40 000 метрични тона годишно, което се равнява на приблизително 15 до 20 GWh батериен капацитет [2]. При термичен процес с такъв мащаб смесването на неподходящи химични формули намалява ефективността и оскъпява преработката, докато прецизното предварително сортиране редуцира вариабилността, повишава процента на възстановените метали и намалява амортизацията на оборудването [1, 2].
От триизмерна купчина до единичен поток: Механично разделяне и сензорен тунел
Преди алгоритмите за машинно обучение да могат да класифицират батериите, системата трябва да реши сложен физически проблем. От партньорите за събиране в цялата страна в Redwood Materials пристигат не подредени партиди, а триизмерни купчини в бидони, кашони и контейнери, съдържащи клетки с всякакъв форм-фактор, смесени с изолационни опаковъчни материали [1, 2].
Многоетапната входяща секция (infeed) постепенно разгражда купчината, отделя изолационната среда и стеснява потока, докато на изхода се формира чиста единична колона от батерии, движещи се една по една [2]. Всяка батерия преминава през специализиран сензорен тунел, който събира мултимодални данни в реално време [1, 2]:
Оптични камери с висока резолюция заснемат всяка страна на батерията, включително долната ѝ повърхност, като разчитат фабричните маркировки за химичен състав и текста върху етикетите.
Лазерен профилометър измерва триизмерната геометрия и точните физически размери на клетката.
Вградена динамична везна (checkweigher) регистрира теглото на всяка отделна единица.
Инженерите на Redwood Materials отбелязват, че по-ранна генерация на системата е използвала рентгеново (X-ray) сканиране. В процеса на експлоатация екипът установява, че почти цялата информация, необходима за определяне на химията, е видима по външните характеристики на батерията. Преминаването към стандартни оптични камери прави системата значително по-евтина, по-безопасна за операторите и много по-лесна за мащабиране [2].
Локален GPU клъстер, пневматично насочване и светлинно проследяване
Всички сензорни потоци се предават асинхронно към локален (on-premise) клъстер от графични процесори (GPU), където конвейерът за инференция класифицира множество батерии паралелно [1, 2]. Моделите на Redwood, обучени върху огромния вътрешен масив от данни на компанията, комбинират разпознатия текст, триизмерната форма и теглото, за да предскажат химичния състав и да върнат класификацията към управляващата система още преди батерията да достигне изхода на тунела — при скорост на обработка от няколко метрични тона на час [1, 2].
След класификацията системата за управление насочва всяка батерия към съответния контейнер в реално време чрез комбинация от механични отклонители, пневматика и прецизно координирани сервомеханизми. Успоредно с конвейера работи динамична светлинна лента (guide-by-light strip), която се движи синхронно с всяка батерия и променя цвета си според разпознатата химия. Позиционното проследяване комбинира данните от лазерния профилометър и енкодера на транспортната лента, така че светлинният маркер остава заключен към конкретната батерия дори при промяна в скоростта на лентата, позволявайки на операторите визуален контрол в реално време [2].
Асиметричната цена на грешките и цикълът на непрекъснато обучение
В края на сензорния тунел моделът избира една от три категории за всяка батерия: подходяща за рециклиране, отхвърлена или неизвестна. Инженерният екип на Redwood Materials разработва собствена система за оценка вместо стандартните обобщени ML метрики, тъй като двата вида грешки при класификация имат коренно различна индустриална цена [2]:
Фалшиво приемане (False Acceptance): Допускането на нежелана батерийна химия към рециклиращия процес води до директно замърсяване на крайния рециклиран продукт и дестабилизира термичната обработка.
Фалшиво отхвърляне (False Rejection — „тих отказ“): Моделът погрешно отхвърля годна за рециклиране батерия. В този случай не се задействат аларми, но добивът тихо спада, тъй като всяка неправилно отхвърлена клетка означава безвъзвратно загубени литий, никел и кобалт.
За да поддържа линията в тесния оперативен коридор между тези две грешки, системата записва всяко решение заедно с пълните сурови сензорни данни зад него. Ако партида на изхода покаже отклонение от спецификацията, инженерите могат да извлекат точните решения и изображения, захранили потока [2]. Класифицираните батерии преминават през хибриден конвейер за автоматично етикетиране (auto-labeling) и експертна човешка анотация за трудните случаи, като новите данни се връщат обратно в обучението на модела — цикъл, който извежда системата от необучен базов модел до над 98% производствена точност [1, 2].
Системни, архитектурни и макроикономически импликации за кръговата батерийна индустрия
Внедряването на високоскоростно компютърно зрение от Redwood Materials маркира ключов структурен преход в индустрията за критични суровини: превръщането на физическото рециклиране от груб металургичен процес в софтуерно управлявана система с обратна връзка на ниво единична клетка.
От архитектурна гледна точка решението на Redwood да замени скъпите рентгенови скенери с мултимодална комбинация от стандартни оптични камери, 3D лазерна профилометрия и тегловни сензори, обработвани от локален GPU клъстер, доказва, че интелигентният софтуерен синтез може да замести капиталоемкия специализиран хардуер. Проследимостта на всяко решение до конкретния сензорен запис въвежда концепцията за „observability“ (наблюдаемост) от софтуерното инженерство директно в тежката металургия.
В макроикономически и геополитически план автоматизираното сортиране променя фундаментално икономиката на вътрешните вериги за доставки на батерийни метали в САЩ. Чрез минимизиране на „тихите загуби“ на литий, никел и кобалт и гарантиране на висока чистота на входящия поток към 40 000-тонния калцинатор, индустриалният изкуствен интелект намалява зависимостта от първичен рудодобив и внос на суровини, превръщайки отпадъчния поток от потребителска електроника и електромобили в конкурентен стратегически ресурс [1, 2].
Източници
Източници:
[1]: Redwood Materials found a very practical use for AI: Sorting old batteries - Business Insider
[2]: How we’re using computer vision to recycle batteries at scale - Redwood Materials